Чем полезен wordpress бизнесу
17.09.2026
WordPress это платформа для создания сайтов.
Вордпресс продолжает набирать свою популярность даже не смотря на бум ИИ. Фо
Приимущество 1. WORDPRESS Имеет большую историю
Хорошо индексируется
Его сложно сломать
Сео сложно сломать
PHP является популярным языком и тд
| Размер | Что это |
|---|---|
| A | расстояние от центра пильного вала до поверхности стола |
| B | высота заготовки — она же высота пропила |
| H | высота зуба: у разных типов пил от 25 до 50 мм |
| C | насколько зубья выходят над заготовкой |
| n | частота вращения пильного вала, об/мин |
Сначала находим выход зубьев, затем диаметр:
C = 1,5 × H
D = 2 × (A + B + C)
Результат округляем до ближайшего диаметра из каталога в большую сторону — так выход зубьев только увеличится. Затем проверяем скорость резания, то есть скорость, с которой зуб проходит древесину:
V = π × D × n / 60 000, м/с (D — в миллиметрах)
Рабочий диапазон — от 60 до 100 м/с. Ниже пила рвёт волокна и перегружается, выше — перегревается и может потерять устойчивость. Работа за пределами диапазона нарушает условия эксплуатации пилы.
Посадочное отверстие d пилы равно диаметру пильного вала станка — его берут из паспорта или замеряют.
Шаг 2. Фланец и внутренние ножи
Пилы для многопильных станков зажимаются фланцами, а ближе к центру корпуса у них стоят внутренние (зачистные) ножи. Ножи прорезают древесину в зоне, куда не достают зубья, — рядом с фланцем.
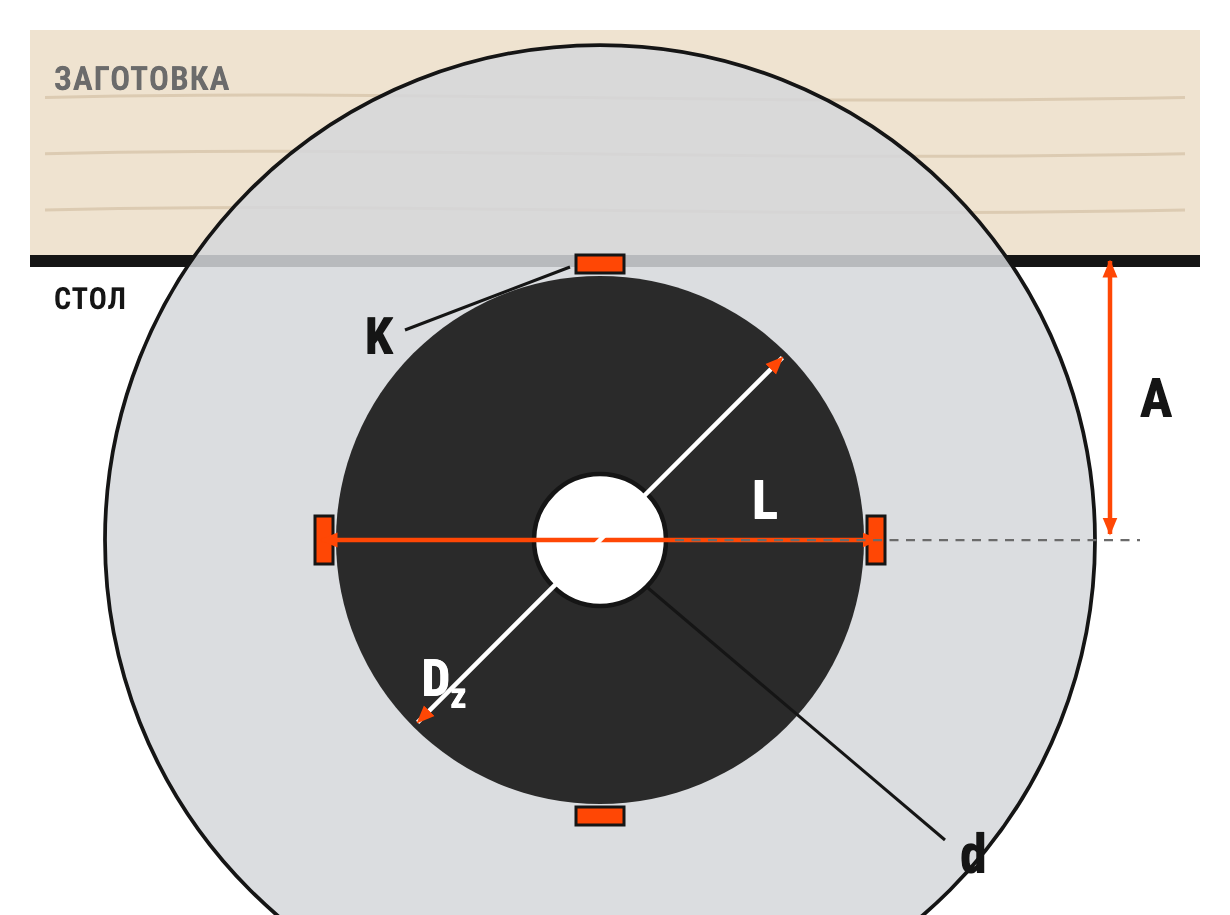
Фланец делают как можно больше: он держит корпус пилы и гасит вибрацию. Но между фланцем и столом нужен зазор, иначе туда набивается опил, трётся о древесину и греет пилу. Оптимальный диаметр фланца:
Dz = 2 × A − 20 мм
Фланец должен помещаться между ножами: по каталогу сравните Dz с расстоянием между внутренними ножами L. Условие — Dz < L.
Затем проверьте, где оказывается нож относительно стола, когда он проходит верхнюю точку.
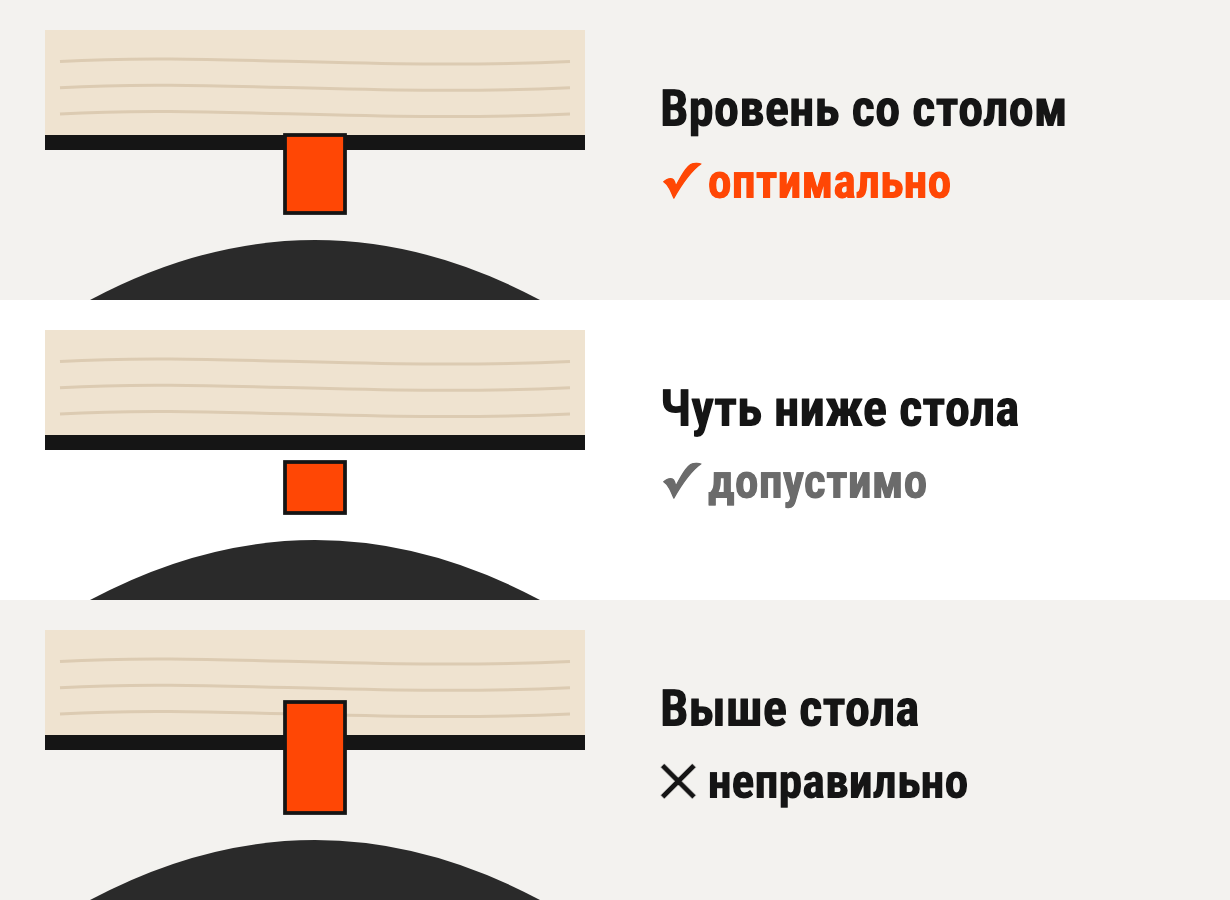
Дальше многое зависит от состояния древесины. Сырую летнюю сосну и мёрзлую или твёрдую древесину пилят с разными настройками: в шагах 3–6 базовые параметры из каталога сдвигают в ту или другую сторону.
Шаг 3. Число зубьев
Число зубьев считают от подачи на зуб — толщины слоя, который снимает каждый зуб:
Z = 1000 × Vs / (n × U)
где Vs — скорость подачи заготовки, м/мин (по паспорту станка, её ограничивает мощность двигателя), n — частота вращения вала, об/мин, U — подача на зуб, мм.
| Подача на зуб | Что происходит |
|---|---|
| меньше 0,2 мм | зуб не режет, а трёт: кромка быстро тупится, пила греется |
| около 0,2 мм | подходит для твёрдой и мёрзлой древесины |
| около 0,5 мм | подходит для мягкой древесины |
| больше 0,5 мм | перегружены корпус и напайки: пилу ведёт, напайки откалываются |
Выгоднее брать подачу на зуб как можно больше в пределах, допустимых для вашей древесины: зуб дольше остаётся острым. После округления числа зубьев пересчитайте U по той же формуле и убедитесь, что она осталась в диапазоне.
Последняя проверка — в пропиле всегда должен быть хотя бы один зуб. Для этого шаг зуба делают меньше высоты пропила:
t = π × D / Z, t < B
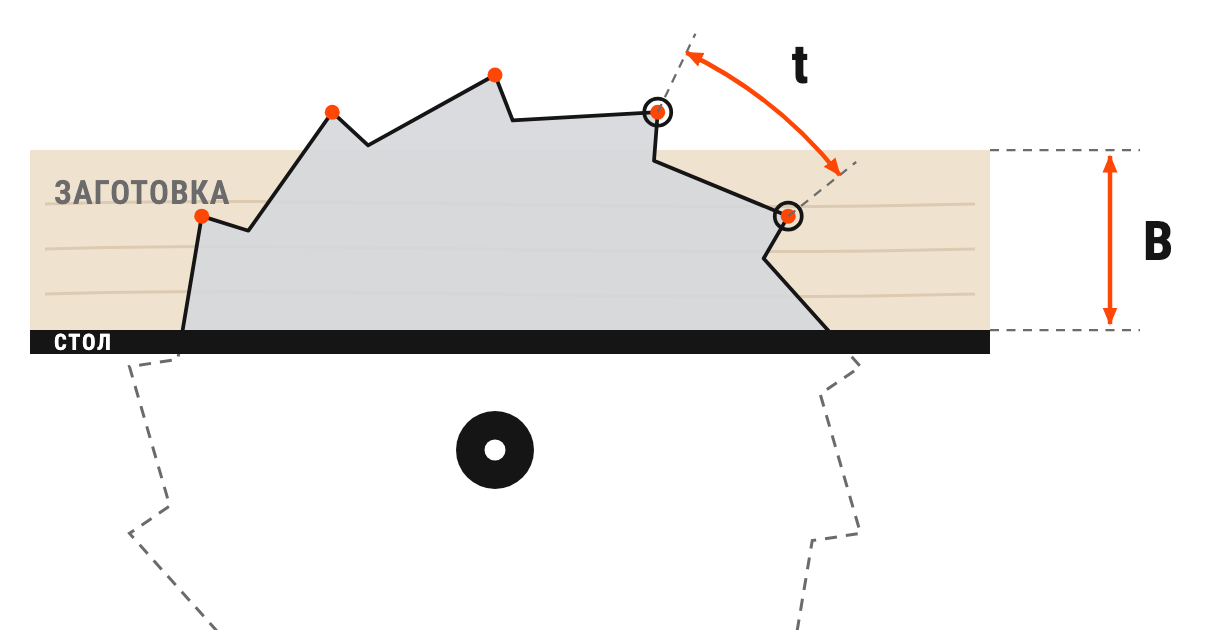
Если шаг получается больше высоты пропила, добавьте зубьев и снова проверьте подачу на зуб.
Шаг 4. Толщина корпуса
Базовую толщину корпуса берут из каталога по диаметру и числу зубьев. Тонкий корпус даёт узкий пропил и меньше опила, толстый — устойчивее в тяжёлых условиях. От базовой толщины отступают, когда условия явно лёгкие или явно тяжёлые:
| Условие | Корпус тоньше | Корпус толще |
|---|---|---|
| Древесина | мягкая | твёрдая |
| Подача на зуб | не выше середины диапазона | близко к 0,5 мм |
| Скорость резания | около 80 м/с | близко к 60 м/с |
| Станок и заточка | станок отлажен, пила остро заточена | есть биение и люфты |
Иногда без такой поправки пила просто не будет нормально работать — например, тонкий корпус на изношенном станке.
Шаг 5. Ширина напайки и пропил
Твердосплавная напайка шире корпуса, поэтому пропил получается шире пилы и корпус не трётся о древесину. Ширина напайки и есть ширина пропила. Выступ напайки за корпус с каждой стороны называют свесом:
s = (W − b) / 2
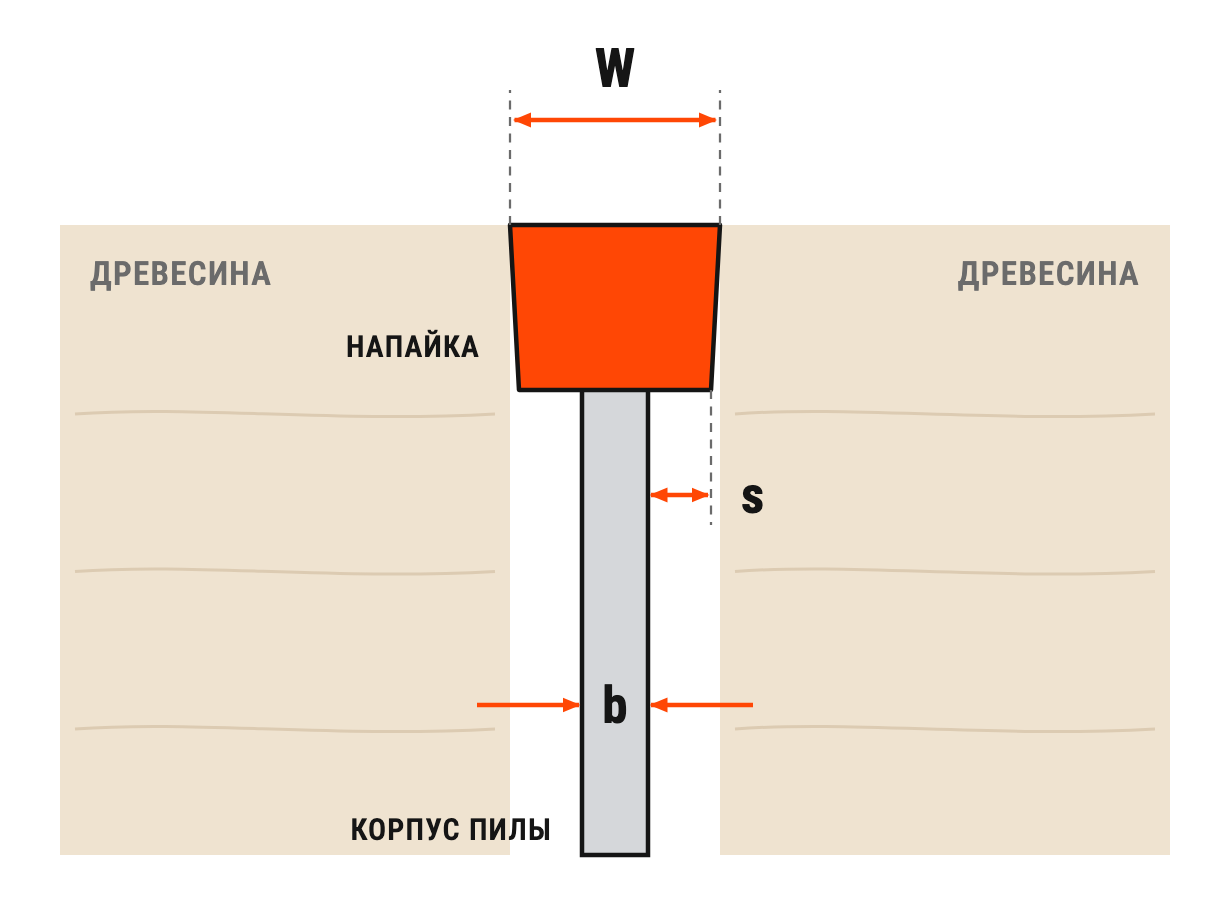
Базовую ширину напайки берут из каталога по диаметру и толщине корпуса. Свес делают минимальным, но таким, чтобы корпус не касался стенок пропила:
| Условие | Свес больше | Свес меньше |
|---|---|---|
| Древесина | мягкая | твёрдая |
| Станок | изношен, заготовку уводит | отлажен, заготовка идёт ровно, пила остро заточена |
Шаг 6. Углы заточки
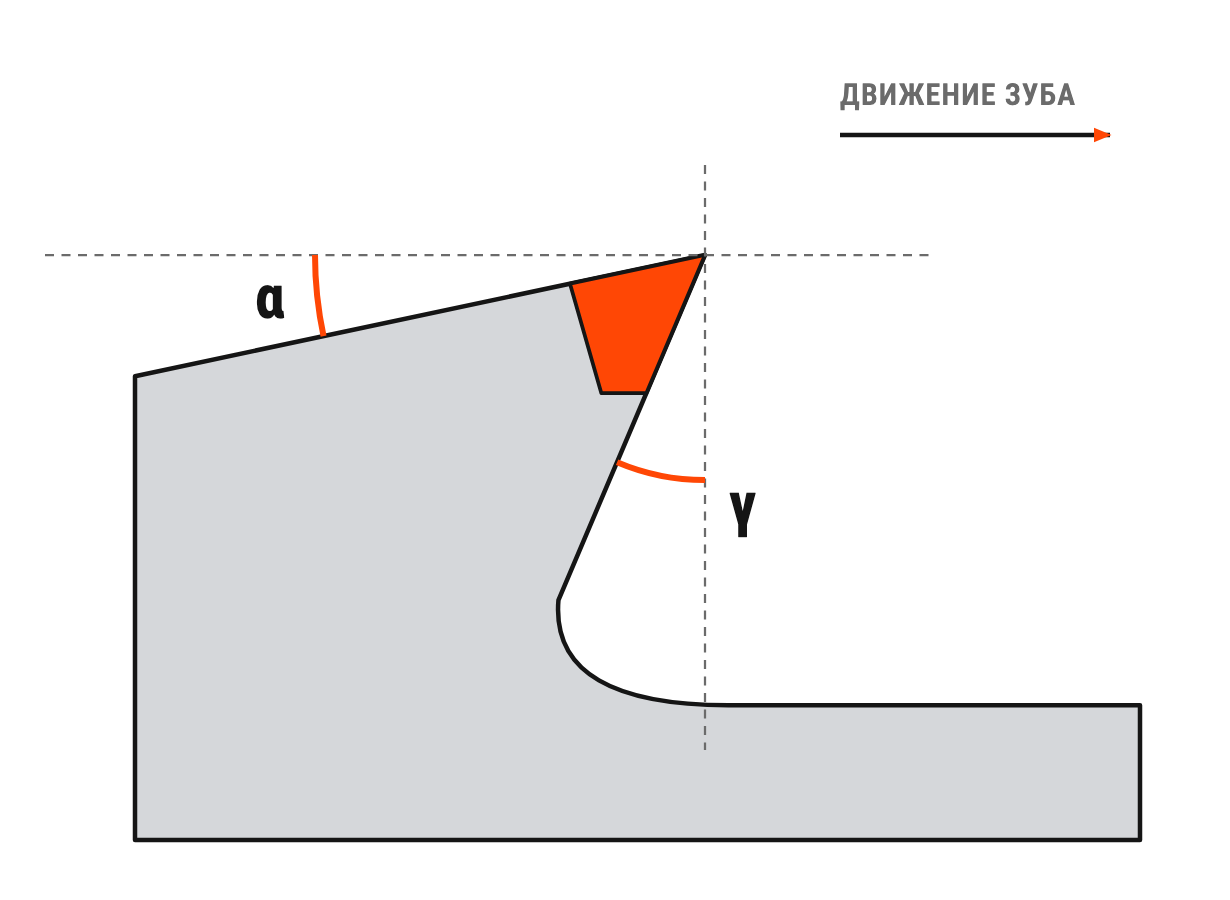
Базовая геометрия зуба — передний угол γ 23° и задний угол α 12°. Передний угол можно изменить под древесину, но только при заказе пилы.
| Древесина | Передний угол |
|---|---|
| твёрдая, мёрзлая | уменьшить до 20° |
| обычная | 23° — базовый |
| мягкая | увеличить до 28° |
Угол заточки готовой пилы менять нельзя. Если нужен другой угол, закажите пилу с ним.
Шаг 7. Мощность двигателя
В конце проверяют, хватит ли мощности двигателя механизма резания. Её считают по режимам резания и сверяют с нормативами. На нагрузку влияют три параметра, связанные между собой:
- скорость подачи;
- высота пропила;
- число пил на валу.
Двигатель один, поэтому чем больше один из параметров, тем меньше должны быть два других. Если мощности не хватает, уменьшают скорость подачи, число пил или высоту пропила — и заново проверяют подачу на зуб из шага 3.
Пример расчёта
Подберём пилу для многопильного станка, на котором зимой распускают сосну, частично мёрзлую. Исходные данные станка: расстояние от центра вала до стола A = 80 мм, диаметр вала 50 мм, частота вращения n = 3000 об/мин, скорость подачи Vs = 10 м/мин, двигатель 45 кВт, на валу 5 пил, станок недавно отлажен. Высота заготовки B = 120 мм.
Шаг 1: диаметр
Берём пилу с высотой зуба H = 25 мм. Выход зубьев C = 1,5 × 25 = 37,5 мм. Диаметр D = 2 × (80 + 120 + 37,5) = 475 мм. Ближайший больший диаметр — 500 мм; с ним зубья выходят над заготовкой на 250 − 80 − 120 = 50 мм, это больше 37,5 мм.
Скорость резания: 3,14 × 500 × 3000 / 60 000 = 78,5 м/с — в диапазоне от 60 до 100 м/с. Посадочное отверстие — 50 мм, по диаметру вала.
Шаг 2: фланец и ножи
Диаметр фланца Dz = 2 × 80 − 20 = 140 мм. Расстояние между внутренними ножами у пилы 500 мм по каталогу — 160 мм: 140 < 160, фланец помещается. Ножи проходят в 160 / 2 = 80 мм от центра вала, ровно на высоте стола, — это оптимальное положение.
Шаг 3: число зубьев
Древесина мёрзлая, поэтому подачу на зуб берём ближе к нижней границе — 0,25 мм. Z = 1000 × 10 / (3000 × 0,25) = 13,3, округляем до 14 зубьев. Проверяем подачу: U = 1000 × 10 / (3000 × 14) = 0,24 мм — в диапазоне. Шаг зуба t = 3,14 × 500 / 14 = 112 мм, меньше высоты пропила 120 мм.
Шаг 4: корпус
Базовая толщина корпуса для такой пилы — 3,2 мм. Утончать корпус под мёрзлую древесину нельзя. Из условий для толстого корпуса совпадает только одно — твёрдая древесина, остальные говорят против: подача на зуб у нижней границы, а не у 0,5 мм, скорость резания близка к 80 м/с, станок отлажен. Одного условия мало, оставляем базовые 3,2 мм.
Шаг 5: напайка
Базовая ширина напайки — 4,6 мм, свес (4,6 − 3,2) / 2 = 0,7 мм. Древесина твёрдая, заготовка на этом станке идёт ровно — свес можно уменьшить. Берём напайку 4,4 мм: свес (4,4 − 3,2) / 2 = 0,6 мм, пропил 4,4 мм.
Шаг 6: углы
Для мёрзлой сосны заказываем передний угол 20° вместо 23°. Задний угол оставляем 12°.
Шаг 7: мощность
Требуемую мощность для пяти пил считаем по режимам резания с параметрами из итоговой таблицы — такой расчёт сделаем по вашей заявке. Если 45 кВт не хватит, первой снижаем скорость подачи и следим за подачей на зуб: при 9 м/мин она будет 1000 × 9 / (3000 × 14) = 0,21 мм — ещё в норме, а при 8 м/мин — 0,19 мм, уже ниже 0,2. Тогда вместо дальнейшего снижения подачи лучше поставить на вал меньше пил.
Итог
| Параметр | Значение |
|---|---|
| Диаметр D | 500 мм |
| Посадочное отверстие d | 50 мм |
| Ширина напайки W | 4,4 мм |
| Толщина корпуса b | 3,2 мм |
| Число зубьев Z | 14 |
| Передний угол γ | 20° |
| Задний угол α | 12° |
| Диаметр фланца Dz | 140 мм |
Не хотите считать сами? Оставьте заявку ниже и пришлите паспортные данные станка, высоту заготовки и породу древесины — рассчитаем пилу и предложим подходящую из каталога или под заказ. Пилы, которые есть в наличии, — в разделе «Дисковые пилы».
Оставьте заявку
Подберём пилы и инструмент под ваш станок и древесину. Менеджер свяжется с вами в рабочее время.